Reformačné rúrky v závode na priame redukované železo (DRI) nie sú bežné rúrky výmenníka tepla. Sedia vo vykurovanom reformátore, kde zemný plyn, para a recyklovaný horný plyn reagujú pri teplot...
READ MORE
 Domov / Správy / Správy z priemyslu / Inžinierstvo pre vykurované ohrievače: Dizajn, metalurgia rúr a dodávka EPC
2026-10-09
Ohrievač na vákuovú destiláciu môže odovzdať svoju tepelnú bilanciu na papier a stále vyduť svoje rúrky do dvoch rokov. Údaj o clo bol správny. Čo zlyhalo, bolo rozhodnutie urobené v inej disciplíne: limit toku zvýšený, aby sa ušetrila plocha, rozstup horákov zúžený, aby sa zmestil na pozemok, posunutá podpera rúr, aby sa zjednodušila výroba.
Takže tu je krátka odpoveď pred detailom. Inžinierstvo vykurovaného ohrievača je spájacie cvičenie, nie tepelný výpočet. Procesná prevádzka, zvitková metalurgia, mechanická štruktúra, riadenie spaľovania a prepravné limity musia byť blízko seba, pretože najslabší z nich stanovuje interval údržby.
Keď je ohrievač kúpený ako tepelný s pripojeným hardvérom, medzery medzi disciplínami sa neskôr znova objavia ako horúce miesta. Paralelne sa musí vyvinúť šesť inžinierskych prúdov, z ktorých každý produkuje informácie, od ktorých závisia ostatné.
| Stream | Typické výstupy | Režim zlyhania, ak nie je dostatočne skonštruovaný |
|---|---|---|
| Procesný a tepelný dizajn | Tepelná bilancia, usporiadanie cievok, profil toku, výpočty ťahu a prietoku | Koksovanie, horúce miesta, krátka životnosť cievky |
| Metalurgia zvitkov a výroba rúr | Výber zliatiny, odstredivé liatie, postupy zvárania, rozmerové tolerancie | Pretrhnutie pri tečení, nauhličovanie, stenčovanie stien |
| Mechanické, konštrukčné a žiaruvzdorné | Plášť, podpery, dilatačné škáry, komínové a kanálové oceľové konštrukcie, veterné a seizmické konštrukcie | Prasknutie, netesnosť, poškodenie vibráciami |
| Spaľovanie a ovládanie | Výber a rozstup horákov, pomer vzduch/palivo, regulácia ťahu a teploty, blokovanie | Náraz plameňa, dodatočné spaľovanie, nestabilná prevádzka |
| Výroba, kontrola a kontrola kvality | Zváranie, tepelné spracovanie po zváraní, NDT, hydrostatické skúšanie, kontrola rozmerov | Prepracovanie stránky, oneskorené spustenie |
| Doprava a montáž | Modularizácia, zdvíhacie body, preprava roll-on/roll-off, postupnosť montáže na mieste | Poškodené moduly, nečinné žeriavy, sklz plánu |
Na sekvencii záleží rovnako ako na obsahu: usporiadanie cievok podporuje mechanický dizajn a mechanické prevedenie napĺňa prepravné limity. Pri projektoch rozdelených medzi viacerých dodávateľov je priestor medzi týmito prúdmi miestom, kde sa vyskytujú problémy.
Pracovné veľkosti ohrievača; tok rozhoduje o tom, ako dlho vydrží. Priemerný tok žiarenia je údaj v údajovom liste, ale trubica, ktorá zlyhá ako prvá, sa nachádza v zóne špičkového toku, zvyčajne vedľa horákov alebo pri tieniacich trubiciach, kde začína časť žiarenia.
Osvedčené postupy udržiavajú pomer medzi špičkou a priemerom medzi približne 1,3 a 2,0 v závislosti od prevádzky a udržiava špičku pod stropom, ktorý je oveľa nižší pre služby vákua, koksovania a zvyškov ako pre čisté prúdy s vysokou rýchlosťou. Rýchlosť koksovania a poškodenie pri tečení prudko stúpajú s teplotou kovu, takže malý lokálny prebytok pokojne spotrebuje roky prevádzky.
Hmotnostná rýchlosť je páka, ktorá znižuje teplotu steny bez zmeny výkonu. Dve cievky s rovnakým povrchom môžu bežať pri veľmi rozdielnych teplotách steny, ak sa ich vnútorné rýchlosti líšia, a pomalšia z nich zvyčajne vyzerá na cenovej ponuke lacnejšie.
Naša poznámka na výber vykurovacích telies a inžinierske aplikácie v petrochemickom priemysle pokrýva túto logiku výberu hlbšie.
Výber zliatiny je rámcovaný ako otázka teploty. Je to tiež otázka nauhličovania, korózie a zvárateľnosti.
Odstredivé liatie dáva rúrkam reformeru, praskaniu a sálavému zvitku stĺpcovú štruktúru zŕn s lepšou odolnosťou voči tečeniu ako statické liatie, a preto dominuje pri vysokoteplotných prevádzkach. Typické výbery siahajú od uhlíkovej ocele a 1,25Cr–2,25Cr pri miernych teplotách cez 9Cr–1Mo pre hydrospracovanie a parné reformovanie až po austenitické triedy, ako sú 347H a zliatiny modifikované HP, kde teploty kovov presahujú zhruba 900 °C.
Menej viditeľné sú detaily, ktoré rozhodujú o tom, či metalurgia prežije: postup zvárania a tepelné spracovanie po zváraní pre materiál 9Cr, tolerancia hrúbky steny a oválnosti a čistota vývrtu. Niekoľko percent zmeny hrúbky steny mení napätie aj prenos tepla a na rúrkach naplnených katalyzátorom mení pokles tlaku v celom reaktore.
 Vlastná krakovacia trubica pre sálavé špirálové pece Náhradná sálavá trubica pre vysokoteplotné krakovacie pece; hrúbka steny, oválnosť, čistota vývrtu a detaily zvárania ovplyvňujú napätie, prenos tepla a intervaly odstávky. Zobraziť produkt →
Pri prasknutej alebo žiarivej výmene cievky trubica nie je príslušenstvom ohrievača. Je to komponent, ktorý definuje interval vypnutia.
Rafinérske ohrievače vyzerajú na nárysoch podobne a pri prevádzke sa správajú veľmi odlišne.
 Vlastný ohrievač pre ADU a VDU Tento ohrievač je navrhnutý pre atmosférickú a vákuovú destiláciu a ponúka rovnomerný viaczónový ohrev, vysokú tepelnú účinnosť a konštrukciu odolnú voči korózii na predhrievanie rafinérskej ropy. Zobraziť produkt →
V každom prípade procesný inžinier nastaví obálku toku a rýchlosti a strojný inžinier musí dodať cievku, ktorá ju udrží bez nadmerného poklesu tlaku.
Chemické ohrievače tlačia rovnaké komponenty silnejšie. Etylénové krakovacie pece prevádzkujú výstupné teploty cievky v rozsahu 800–870 °C s krátkymi časmi zotrvania, čo znamená vysoký tok, vysokolegované rúry a rozloženie horákov, ktoré udržujú rovnomerný tepelný profil pozdĺž cievky. Styrénové jednotky pridávajú prehrievač pary, jednotky na dehydrogenáciu propánu a konverziu olefínov potrebujú reakčné teplo dodané v kontrolovanom profile a vodíkové reformátory závisia od rovnomernosti teploty steny rúrky v celom sálacom boxe.
 Vlastná etylénová krakovacia pec na pyrolýzu uhľovodíkov Na výrobu etylénu krakovaním parou s optimalizovanými sálavými a konvekčnými sekciami a pokročilými horákmi pre presné, rovnomerné vysokoteplotné teplo. Zobraziť produkt →
Technická lekcia je taká, že rovnomernosť toku je samo osebe produktom, ktorý sa demonštruje skôr vo fáze usporiadania horáka, než aby sa objavil pri uvedení do prevádzky.
Po zafixovaní tepelného dizajnu rozhodujú tri mechanické otázky, či prežije v prevádzke.
Prístupnosť patrí do tohto zoznamu. Ak sa trubica nedá vymeniť bez prerezania konštrukčného prvku, ohrievač bude stáť viac ako dvadsať rokov, ako ušetril pri kúpe.
Konečná fáza inžinierstva často rozhoduje o harmonograme. Sálavé sekcie a konvekčné moduly sú vyrábané v dielni, pokiaľ to umožňuje preprava, čo presúva zváranie, tepelné spracovanie po zváraní, nedeštruktívne testovanie a hydrostatické testovanie do kontrolovaného prostredia namiesto zmesi na stavenisku.
Prepravné limity sú skutočnými konštrukčnými obmedzeniami. Základňa ťažkých zariadení s rozlohou približne 40 000 m² s montážnou halou 20 000 m² a nosnosťou 150 t určuje hornú hranicu hmotnosti modulu; vyhradené prístavisko s rolovaním, približne 200 m dlhé s hĺbkou vody 8 m a dimenzované na 50 000 t rolovacích pohybov, stanovuje hornú hranicu veľkosti modulu pre zámorské dodávky. Tieto čísla patria do kontroly mechanického dizajnu, nie do cenovej ponuky vydanej o tri mesiace neskôr.
Ohrievač, ktorý prešiel testom výkonu, môže stále zlyhať v prvom roku a príčiny sú zriedkavo exotické.
Obrázok 2: Ilustratívne rozdelenie vychádzajúce z prevádzkových skúseností, ponúkané skôr ako výzva na preskúmanie než ako štatistické tvrdenie. Vyladenie horáka, úprava kyslíka a riadenie ťahu predstavujú najväčší podiel skorých problémov a všetky tri sú skôr činnosti pri uvádzaní do prevádzky ako konštrukčné chyby. Poškodenie trubice je na druhom mieste, pretože tu sa konečne objavujú skoršie kompromisy v oblasti toku, zliatiny a rýchlosti. Praktickou reakciou je štruktúrovaný prieskum hot-spotov v prvých týždňoch prevádzky, opakovaný po prvej plánovanej odstávke.
Pred vydaním objednávky vyhrievaného ohrievača získajte odpoveď na každú z nich písomne, a nie v poznámkach zo stretnutia.
Nie. Duty nastavuje, koľko tepla sa prenáša; o veľkosti boxu rozhoduje tok a povrch. Akceptovanie vyššieho toku znižuje plochu povrchu a náklady vpredu a normálne skracuje dobu medzi odkoksovaním alebo výmenou trubice.
Kedykoľvek môže proces ukladať materiál na stenu rúrky, ako je to pri vákuovej destilácii, koksovaní a reziduálnych službách, alebo keď je výstupná teplota blízko limitu tečenia zliatiny. Čisté prúdy s vysokou rýchlosťou tolerujú vyššie špičky.
Dostatok tejto normálnej nevyváženosti toku, výmena horáka a mierna zmena prívodu nemôžu posunúť teplotu kovu trubice nad konštrukčnú hodnotu. Na rúrke z liatej zliatiny nie je okraj meraný v desiatkach stupňov konzervatívny.
Profily taviva, rýchlostné výpočty, dokumentácia o zliatinách a zváraní, záznamy o kontrole a plán prepravy kontrolovaný podľa skutočných limitov zdvíhania a prepravy.
Inžinierstvo vykurovaného ohrievača nie je jeden výpočet opakovaný vo väčšom rozsahu. Ide o reťazec rozhodnutí, v ktorom sa tepelné, metalurgické, mechanické a logistické odpovede musia zhodnúť pred začatím výroby a kde sa najlacnejšia možnosť na akomkoľvek jedinom článku zvyčajne objaví neskôr ako prevádzkové náklady.
Ak špecifikujete nový ohrievač, výmenu cievky alebo prepracovanie, poslať nášmu inžinierskemu tímu povinnosť, službu a dopravnú trasu a my vám povieme, ktorý odkaz bude pravdepodobne riadiť váš projekt.
Reformačné rúrky v závode na priame redukované železo (DRI) nie sú bežné rúrky výmenníka tepla. Sedia vo vykurovanom reformátore, kde zemný plyn, para a recyklovaný horný plyn reagujú pri teplot...
READ MOREŽiarivá cievka, ktorá zlyhá v 18. mesiaci namiesto v piatom roku, robí viac ako len prerušenie produkcie etylénu. Vynúti si neplánované odstavenie, zdvihnutie žeriavu a prehodnotenie každého zva...
READ MOREThe convection section of a fired heater is where thermal efficiency is won or lost. Flue gas leaves the radiant section at 400–650 °C, carrying as much as 35% of the fuel's heat releas...
READ MOREPo troch rokoch na odloženej koksovacej jednotke sa výstupná teplota spalín vykurovaného ohrievača posunula zo 180 °C na 246 °C. Horáky boli vyladené a sálavé trubice vyzerali dobre, napriek tom...
READ MORE
Náš ohrievač Fired pre ADU a VDU je navrhnutý na spoľahlivé a efektívne ohrievanie ropy pri atmosférickej aj vákuovej destilácii. Navrhnuté pre vysokú tepelnú účinnosť a rovnomerné rozloženie teplo...
See Details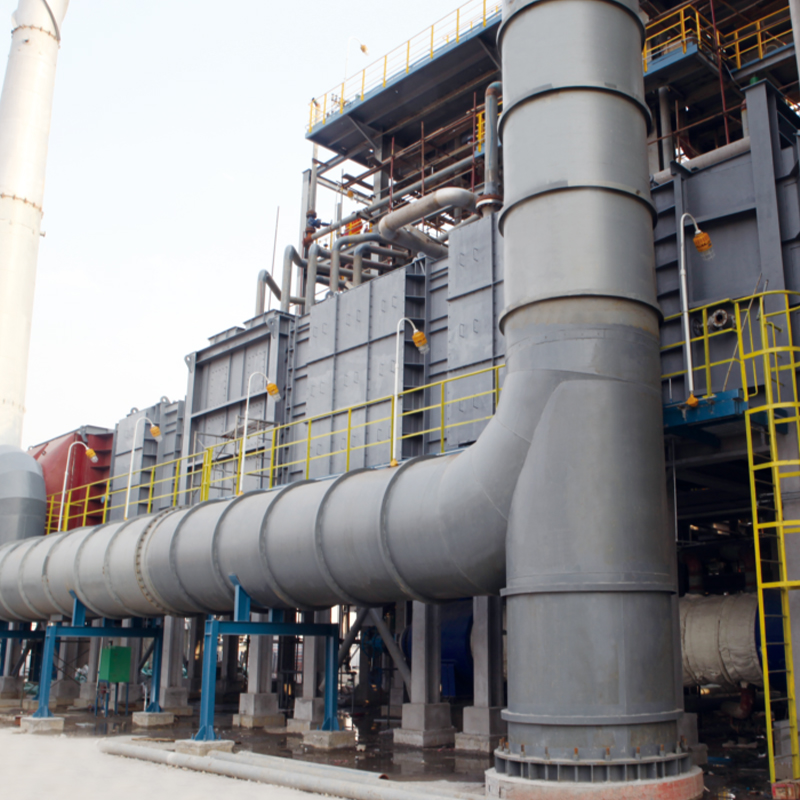
Séria príslušenstva pre pece poskytuje základné komponenty, ktoré zaisťujú bezpečnú, efektívnu a spoľahlivú prevádzku priemyselných pecí. Od horákov a termočlánkov až po žiaruvzdorné podpery a syst...
See Details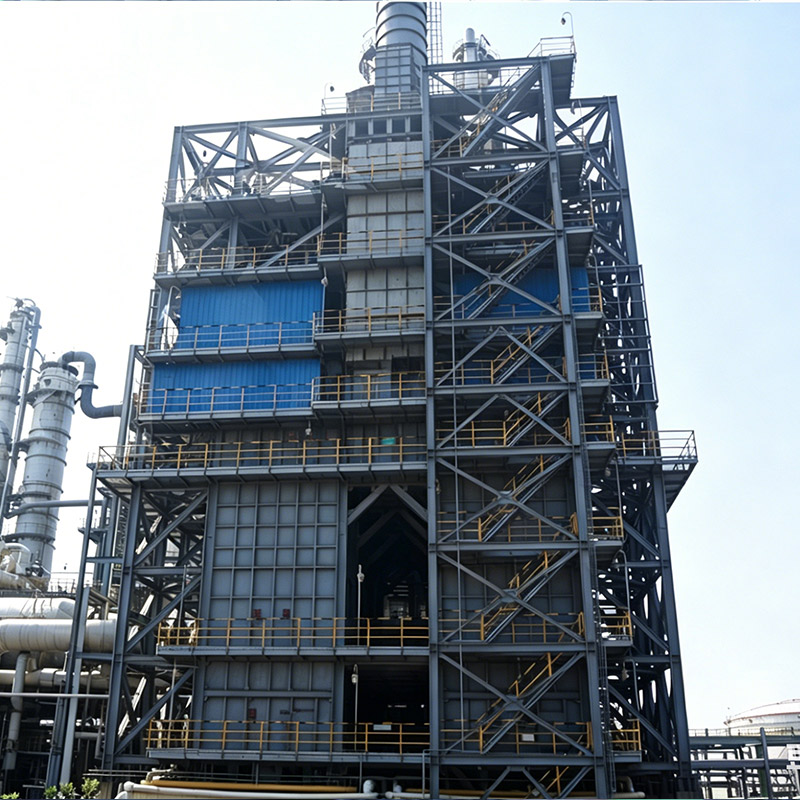
Styrénové prehrievače pary sú kritické pecné systémy v zariadeniach na dehydrogenáciu etylbenzénu, ktoré ohrievajú paru na vysoké teploty, často nad 800 °C, aby poháňali endotermickú výrobu styrénu...
See Details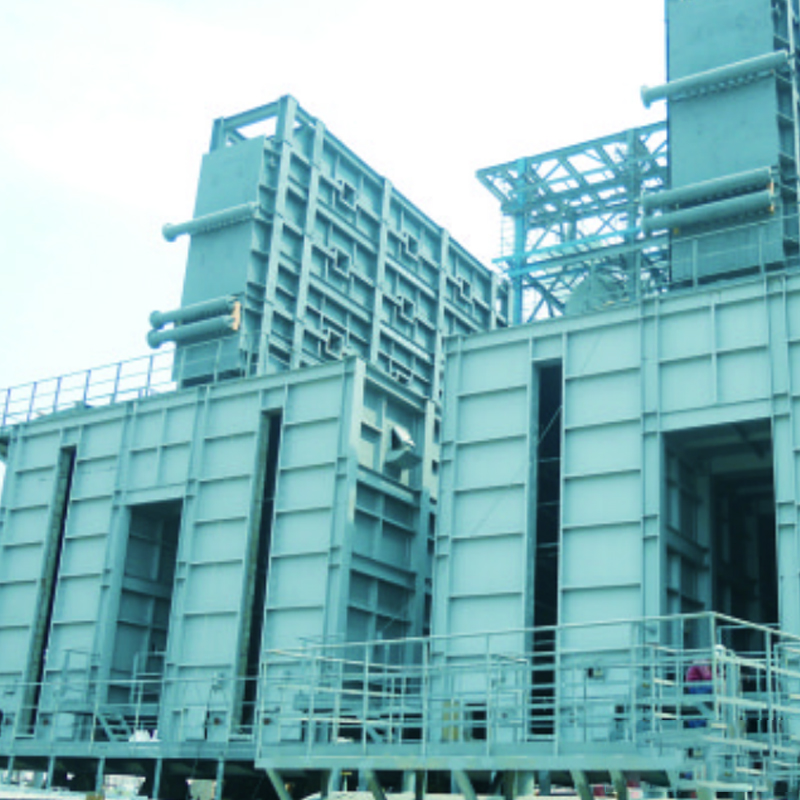
Náš ohrievač odloženého koksovania je špeciálne navrhnutý na efektívne ohrievanie ťažkých zvyškov v odložených koksovacích jednotkách. Poskytnutím presného, rovnomerného vysokoteplotného ohrevu z...
See Details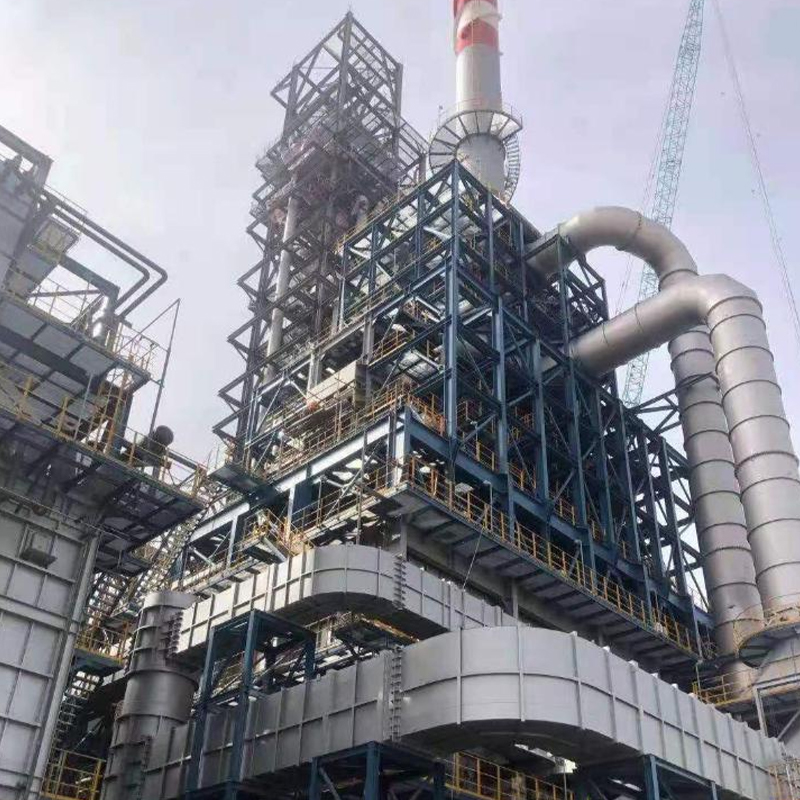
Náš reformovací ohrievač štyri v jednom je vysokoúčinné, pokročilé riešenie vykurovania navrhnuté pre moderné operácie rafinácie ropy a chemického spracovania. Navrhnutý tak, aby optimalizoval tepe...
See Details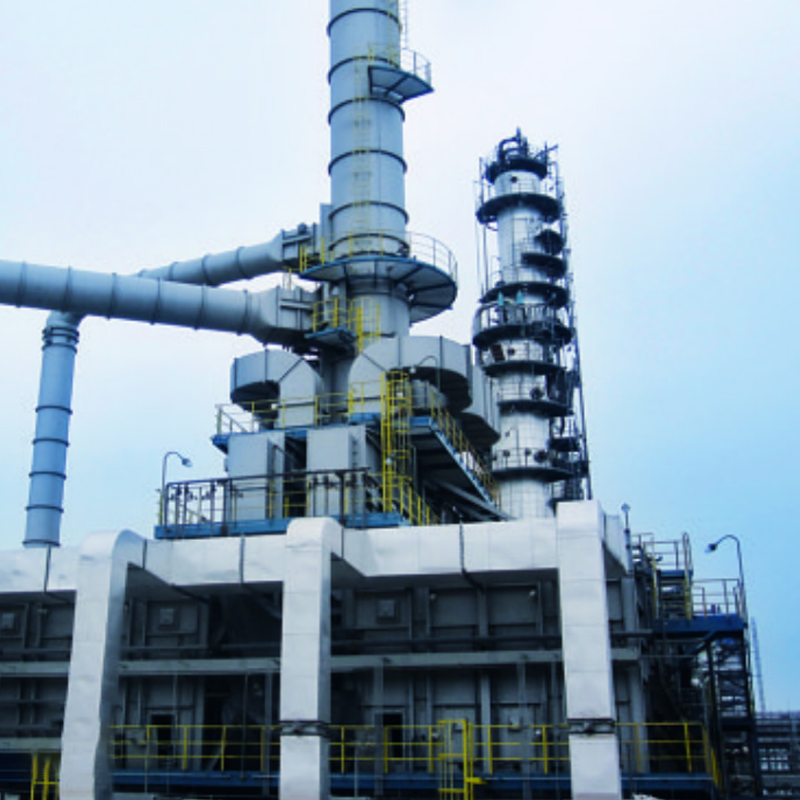
Naša jednotka ohrievača pre viskozitu je navrhnutá na efektívne zahrievanie ťažkých uhľovodíkových surovín v procesoch znižovania viskozity a krakovania. Poskytovaním rovnomerného ohrevu pri vysoke...
See DetailsTelefón
+86 189 5262 7611
+86-(0)523 8498 2299
Adresa
č.20, Fuyang Road, mesto Jingjiang, provincia Jiangsu, Čína
Médiá