Reformačné rúrky v závode na priame redukované železo (DRI) nie sú bežné rúrky výmenníka tepla. Sedia vo vykurovanom reformátore, kde zemný plyn, para a recyklovaný horný plyn reagujú pri teplot...
READ MORE
2026-09-11
Po troch rokoch na odloženej koksovacej jednotke sa výstupná teplota spalín vykurovaného ohrievača posunula zo 180 °C na 246 °C. Horáky boli vyladené a sálavé trubice vyzerali dobre, napriek tomu spotreba palivového plynu stúpla takmer o štyri percentá. Problém sa našiel tam, kde sa operátori často pozerajú ako posledný: v konvekčnej časti. Rebrované rúry boli pokryté tvrdou vrstvou soli a popola a poškodená vložka za zväzkom umožňovala horúcim spalinám úplne obchádzať rúry.
Konvekčná sekcia bežne dodáva 25 až 35 percent celkovej procesnej záťaže vykurovacieho telesa. Keď jeho výkon klesá, účinnosť klesá, náklady na palivo stúpajú a ďalší obrat sa stáva naliehavejším. Tento článok vysvetľuje, čo robí sekcia konvekcie, ako je navrhnutá, prečo riadi účinnosť ohrievača a čo je potrebné skontrolovať pred zakúpením nového balíka.
Vo vertikálnom valcovom ohrievači je konvekčná sekcia umiestnená priamo nad sálavou sekciou. V ohrievači kabínového typu sedí na jednom konci sálavého boxu. Obe usporiadania vedú horúce spaliny cez rad horizontálnych rúrok a procesná tekutina vo vnútri týchto rúrok absorbuje teplo cez stenu rúry. Pretože spaliny vstupujúce do konvekčnej sekcie sú už hlboko pod teplotou plameňa, dominantný režim prenosu tepla sa mení zo sálania na nútenú konvekciu.
Predĺžené povrchy sa bežne používajú na kompenzáciu nižšieho koeficientu prestupu tepla na strane plynu. Nižšie uvedená tabuľka porovnáva pracovné podmienky v dvoch častiach typického rafinérskeho ohrievača.
| Parameter | Žiarivý úsek | Konvekčná časť |
|---|---|---|
| Teplota spalín | 950–1100 °C v zóne plameňa | 650–800 °C vstup; 150–250 °C výstup |
| Dominantný režim prenosu tepla | Tepelné žiarenie | Konvekcia s určitým žiarením |
| Typický povrch rúrky | Holá, hladká trubica | Plutvy, posiate alebo holé |
| Podiel na celkovom cle | 60-70 percent | 25-35 percent |
| Hlavné operačné riziko | Prehrievanie a tečenie | Zanášanie a korózia za studena |
Koeficient prestupu tepla na strane plynu pre holú rúrku v konvekčnej časti je nízky, približne 15 až 30 W/(m²·K), zatiaľ čo koeficient na strane procesu je zvyčajne niekoľkonásobne vyšší, najmä keď kvapalina vrie. Obmedzujúci odpor je teda takmer vždy na spalinovej strane rúry.
Rúry s rebrami a hrotmi riešia tento problém znásobením vonkajšej plochy. Zúbkované rebrá s hustotou 4 až 5 rebier na palec alebo približne 157 až 197 rebier na meter zväčšujú vonkajší povrch päť až desaťkrát v porovnaní s holou trubicou rovnakého priemeru. Nižšie uvedená tabuľka zobrazuje typický teplotný profil spalín cez trojpriechodovú konvekčnú sekciu.
Najhorúcejší priechod, ktorý je najbližšie k sálavej časti, spracováva procesný prúd, ktorý potrebuje najvyššiu teplotu. Priechody chladiča rekuperujú teplo pre služby s nižšou teplotou, ako je výroba pary, prehrievanie riediacej pary a predhrievanie suroviny. Toto protiprúdové usporiadanie udržuje užitočný teplotný rozdiel pri každom prechode.
API 560 poskytuje konštrukčný rámec používaný pre väčšinu vykurovacích telies v rafinériách a petrochemických službách. Konvekčnú sekciu nie je možné dimenzovať izolovane: hĺbka zväzku, geometria rebier a požadovaný ponor musia byť nastavené spoločne, pretože každá z nich ovplyvňuje ostatné.
Kritickými kontrolami sú pokles tlaku spalín, rýchlosť plynu, teplota kovovej rúrky a materiál rebier. Typický ohrievač udržuje tlakovú stratu konvekčnej časti medzi 3 a 10 mbar alebo 30 až 100 mm H2O. Hlbší zväzok rekuperuje viac tepla, ale vyžaduje väčšiu kapacitu zásobníka alebo ventilátora s indukovaným ťahom. Rýchlosť plynu pri najnižšej rýchlosti spaľovania by mala zostať nad približne 4,5 m/s, aby sa zabránilo usadzovaniu popola, a nižšia ako 15 až 20 m/s, aby sa zabránilo erózii a vibráciám spôsobeným prúdením. Teplota kovu rúrky na studenom konci musí zostať nad rosným bodom kyseliny sírovej, keď je prítomná síra; inak spodné rady a plášť rýchlo korodujú. Materiál rebier sleduje miestnu teplotu plynu: rebrá zo zliatiny na horúcom konci, rebrá z uhlíkovej ocele na studenom konci a niekedy holé rúrky, kde je kritický prístup k erózii alebo čisteniu.
Praktický technický kontrolný zoznam vyzerá takto:
Základným pravidlom pri konštrukcii ohrievača je, že zníženie výstupnej teploty spalín o 22 °C zvyšuje účinnosť približne o jeden percentuálny bod. Zníženie výstupu z 250 °C na 170 °C má teda hodnotu zhruba 3,5 percenta. Na 100 MW ohrievači je to 3,5 MW paliva, čo je zmysluplná úspora za rok nepretržitej prevádzky.
Predĺžené povrchy umožňujú takú nízku výstupnú teplotu bez veľkého krytu, ako ukazuje stĺpcový graf nižšie.
Rebrované rúrky pridávajú povrch, ale tiež predlžujú dráhu plynu a zvyšujú pokles tlaku. Voľba medzi holými, hrotmi a rebrovanými rúrami v každom priechode je ekonomickým kompromisom medzi povrchom, prievanom, prístupom k čisteniu a koróziou.
Znečistenie je najtrvalejším prevádzkovým problémom konvekčnej časti. Usadeniny pôsobia ako izolačná vrstva, takže výstupná teplota spalín stúpa a proces dostáva menej tepla. Zároveň nánosová vrstva znižuje otvorenú prietokovú plochu a zvyšuje stratu ťahu. V ťažkých prípadoch ohrievač nemôže dosiahnuť požadovanú rýchlosť spaľovania.
Hlavné príčiny znečistenia konvekčnej časti sú uvedené nižšie. Kvalita paliva, výkon horáka a prenos procesu, to všetko prispieva a distribúcia sa líši od jednotky k jednotke.
Kontrola znečistenia začína ladením spaľovania a hospodárením s palivom, ale stále je potrebné pravidelné čistenie. Nižšie uvedená tabuľka sumarizuje metódy najčastejšie používané v prevádzkových zariadeniach.
| Metóda čistenia | Najlepšie sa hodí pre | Typická frekvencia |
|---|---|---|
| Online vyfukovanie pary | Ľahké usadeniny popola alebo soli | Týždenne až mesačne |
| Vyfukovanie sadzí vysokotlakovým vzduchom | Sadze z kvapalných alebo pevných palív | Denný alebo nepretržitý cyklus |
| Offline hydroblastovanie | Tvrdé, husté usadeniny | Každý obrat |
| Chemické čistenie | Špecializované ložiská, ako sú soli alebo koks | Podľa potreby |
Každý ohrievač v rafinérii alebo petrochemickom závode má konvekčnú časť, ale každá služba vyžaduje iný dizajn. V ohrievači surovej a vákuovej destilácie konvekčná časť predhrieva ropu a niekedy zvyšuje paru. V peci na krakovanie etylénu typicky obsahuje cievku na predhrievanie uhľovodíkov, cievky na prehrievanie riediacej pary a vysokotlakovú parnú banku. V reformátoroch na vodík a DRI určuje konvekčná časť celkovú spotrebu energie jednotky rekuperáciou tepla na predhrievanie pary a suroviny.
Pri prevádzke surovej jednotky dominuje v technickej diskusii výber typu rebier a rozhodnutie zahrnúť parné hady. Dodávateľ so skúsenosťami s týmito kompromismi môže znížiť riziko projektu a zlepšiť prevádzkový výsledok.
 Ohrievač na atmosférickú a vákuovú destiláciu Tento ohrievač rieši kompromisy medzi rebrovým typom a parnou cievkou v surovej prevádzke, ponúka rovnomerné viaczónové vykurovanie a vysokú tepelnú účinnosť na podporu stabilného oddelenia ADU/VDU a zároveň znižuje prevádzkové riziko. Zobraziť produkt →
Petrochemické ohrievače pridávajú ďalšiu vrstvu zložitosti, pretože niekoľko hadov musí zdieľať rovnakú cestu spalín. Princípy v pozadí výber vykurovacích telies a inžinierske aplikácie v petrochemickom priemysle vysvetliť, ako operátori v týchto službách vyrovnávajú teploty cievok, spotrebu pary a hospodárnosť pece.
Etylénové krakovacie pece sú najnáročnejším príkladom. Ich konvekčné sekcie zvládajú krakovaný plyn, zrieďovaciu paru a špirály na výrobu pary v jednom kompaktnom usporiadaní a výber zliatiny je riadený vysokými prevádzkovými teplotami.
 Etylénová krakovacia pec na pyrolýzu Vzhľadom na vysoké požiadavky na zliatiny v etylénových konvekčných sekciách pomáha presná regulácia teploty tejto pece a optimalizovaný sálavý/konvekčný dizajn udržiavať konzistenciu praskania a výťažnosť pri nepretržitej vysokoteplotnej prevádzke. Zobraziť produkt →
Či už vymieňate poškodený zväzok alebo pridávate kapacitu na výrobu pary, platia rovnaké kontroly.
Väčšina konvekčných sekcií sa dodáva ako dielenské moduly, vrátane rúr, zberačov, izolácie a plášťa. Tento prístup skracuje čas montáže staveniska a zlepšuje kvalitu zvaru, pretože ťažké montážne práce sa vykonávajú za kontrolovaných podmienok. Keď sa modul zdvihne na miesto, pripojenia k sálavej sekcii a komínu existujúceho ohrievača sa musia prispôsobiť tepelnej rozťažnosti a zostať plynotesné.
 Modul konvekčnej sekcie vyrobený v dielni Táto modulárna konvekčná sekcia je skonštruovaná pre riadenú výrobu dielne a jednoduché zdvíhanie na mieste, s odolnými zliatinami a prispôsobiteľným dizajnom, aby sa prispôsobila tepelnej rozťažnosti a udržala plynotesné spojenia počas inštalácie. Zobraziť produkt →
Logistika je rovnako dôležitá. Veľký modul konvekčnej sekcie je príliš široký a ťažký náklad, takže prepravná trasa, spôsob zdvíhania a plán manipulácie na mieste si zaslúžia rovnakú kontrolu ako tepelný návrh. Výrobca, ktorý dokáže zvládnuť výrobu aj ťažkú prepravu, znižuje riziko oneskorenia plánu. Pre špecifické hodnotenie projektu alebo cenovú ponuku môžete kontaktujte inžiniersky tím Tuopu s údajovým listom vášho ohrievača.
Rebrá znásobujú vonkajšiu plochu prenosu tepla päťkrát až desaťkrát, čím sa kompenzuje nízky súčiniteľ prestupu tepla na strane spalín. Bez rebier by musela byť konvekčná časť niekoľkonásobne väčšia, aby sa rekuperovalo rovnaké množstvo tepla.
Pre účinný, dobre udržiavaný ohrievač je výstupná teplota typicky 150 až 200 °C. Keď má palivo vysoký obsah síry, výstup sa udržiava nad rosným bodom kyseliny, často okolo 250 až 300 °C, alebo je studený koniec vyrobený z materiálu odolného voči korózii.
Znečistenie zvyšuje výstupnú teplotu spalín. Pretože každé zvýšenie teploty o 22 °C stojí približne jeden percentuálny bod účinnosti, zvýšenie o 50 °C znižuje účinnosť približne o 2,3 percenta, čo sa priamo prejavuje ako dodatočná spotreba paliva.
áno. Existujúce vykurovacie telesá často dostávajú nový modul konvekčnej sekcie pri zachovaní sálavého boxu, horákov a zásobníka. Toto je bežný spôsob rekonštrukcie za predpokladu, že konštrukcia a základy majú dostatočnú zostávajúcu životnosť a pokles tlaku nového zväzku zapadá do dostupného návrhu.
Reformačné rúrky v závode na priame redukované železo (DRI) nie sú bežné rúrky výmenníka tepla. Sedia vo vykurovanom reformátore, kde zemný plyn, para a recyklovaný horný plyn reagujú pri teplot...
READ MOREŽiarivá cievka, ktorá zlyhá v 18. mesiaci namiesto v piatom roku, robí viac ako len prerušenie produkcie etylénu. Vynúti si neplánované odstavenie, zdvihnutie žeriavu a prehodnotenie každého zva...
READ MOREThe convection section of a fired heater is where thermal efficiency is won or lost. Flue gas leaves the radiant section at 400–650 °C, carrying as much as 35% of the fuel's heat releas...
READ MOREPo troch rokoch na odloženej koksovacej jednotke sa výstupná teplota spalín vykurovaného ohrievača posunula zo 180 °C na 246 °C. Horáky boli vyladené a sálavé trubice vyzerali dobre, napriek tom...
READ MORE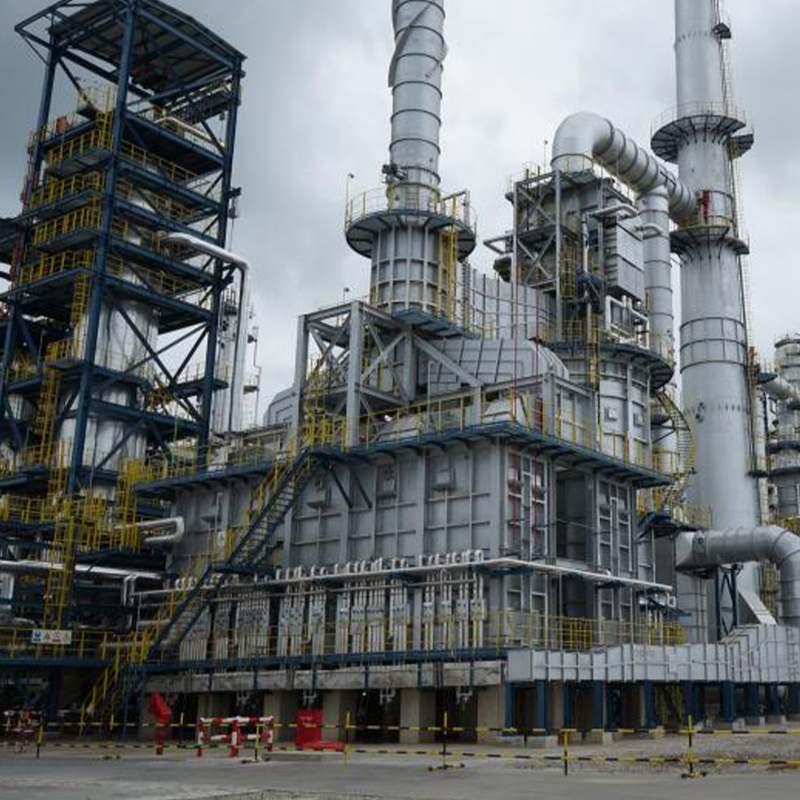
Náš dieselový hydrogenačný ohrievač je špeciálne navrhnutý pre vysokoúčinné vykurovanie v procesoch hydrofinácie nafty. Zabezpečuje presnú reguláciu teploty a rovnomerné rozloženie tepla, čo umožňu...
See Details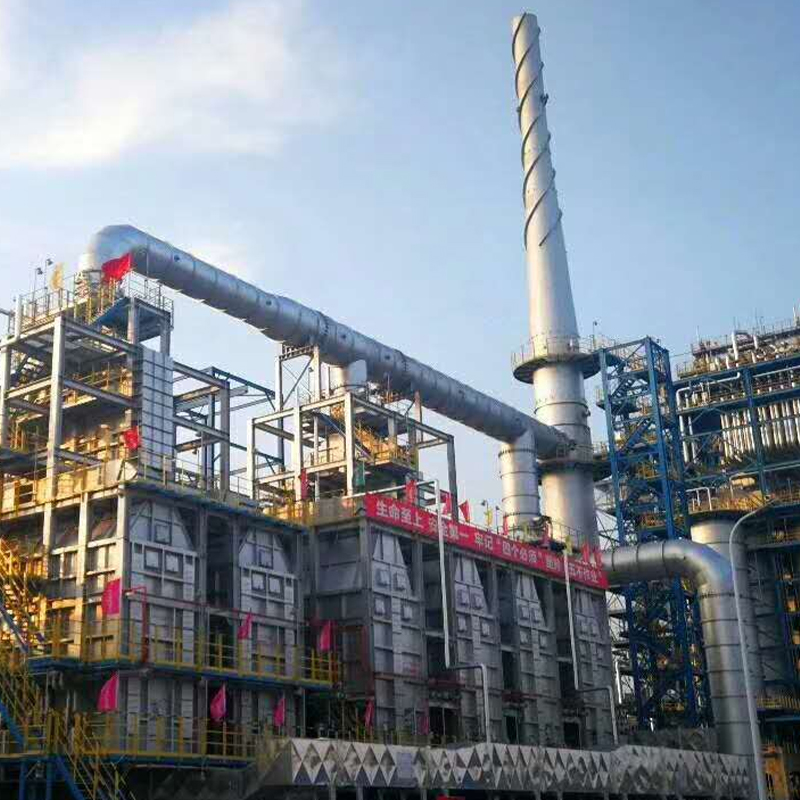
Náš hydrokrakovací ohrievač zvyškov je navrhnutý na efektívne zahrievanie v procesoch hydrofinácie ťažkého oleja. Poskytuje presnú reguláciu teploty, rovnomerné zahrievanie a vysokú tepelnú účinnos...
See Details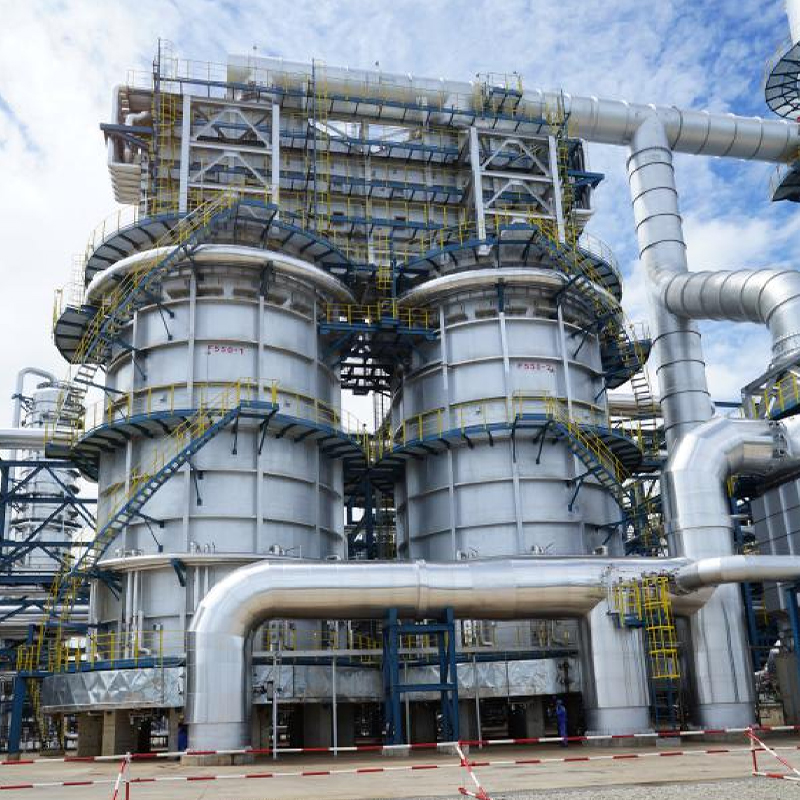
Náš hydrokrakovací ohrievač je navrhnutý pre vysokovýkonný ohrev v hydrokrakovacích jednotkách, čo je kritický proces v modernej rafinácii ropy. Poskytuje presnú reguláciu teploty a rovnomernú dist...
See Details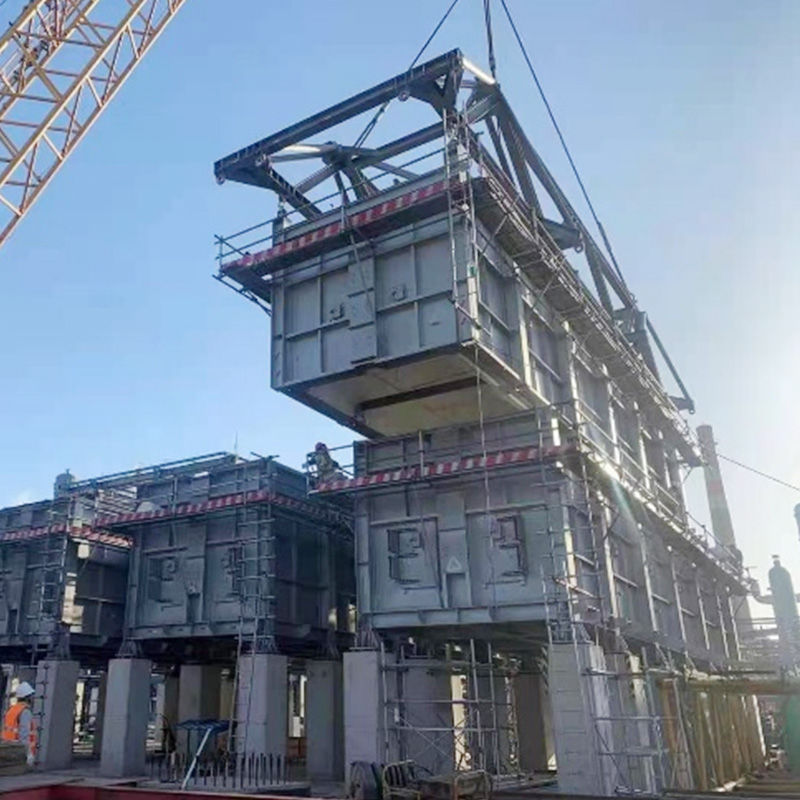
Použitie COMMOS a inteligentného PID pre dvojrozmerný spoločný dizajn, dosiahnutie digitálnej úrovne doručenia.
See Details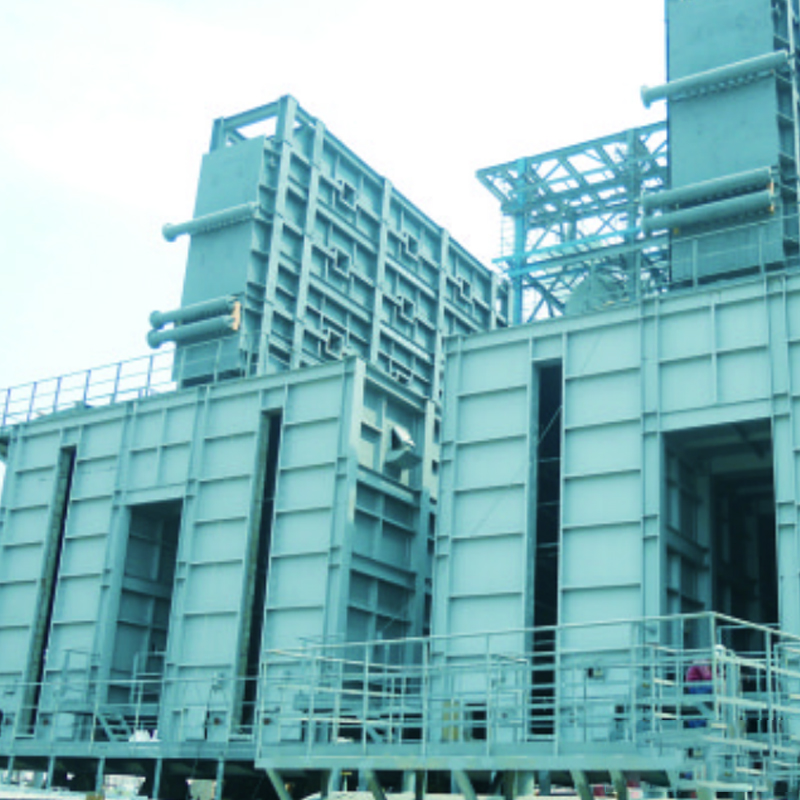
Náš ohrievač odloženého koksovania je špeciálne navrhnutý na efektívne ohrievanie ťažkých zvyškov v odložených koksovacích jednotkách. Poskytnutím presného, rovnomerného vysokoteplotného ohrevu z...
See Details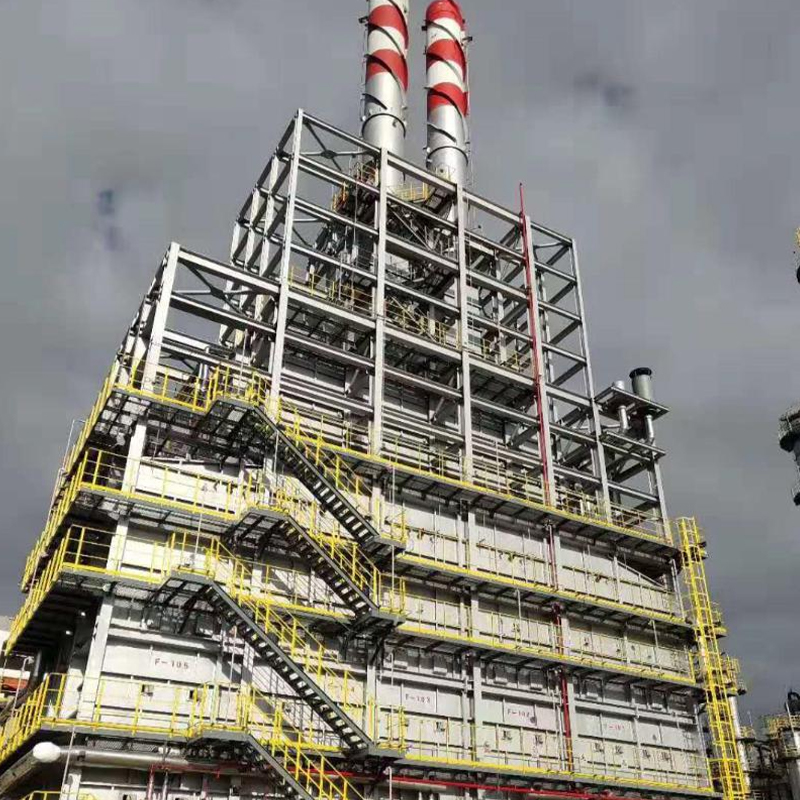
Pec zohráva rozhodujúcu úlohu pri udržiavaní vysokej miery konverzie, konzistentnej kvality produktov a spoľahlivej dlhodobej prevádzky v petrochemických a chemických spracovateľských závodoch. Kom...
See DetailsTelefón
+86 189 5262 7611
+86-(0)523 8498 2299
Adresa
č.20, Fuyang Road, mesto Jingjiang, provincia Jiangsu, Čína
Médiá