Reformačné rúrky v závode na priame redukované železo (DRI) nie sú bežné rúrky výmenníka tepla. Sedia vo vykurovanom reformátore, kde zemný plyn, para a recyklovaný horný plyn reagujú pri teplot...
READ MORE
 Domov / Správy / Správy z priemyslu / Rúrka odstredivej odlievacej pece: Sprievodca procesom, výhodami a obstarávaním
2026-09-04
Rúrka vašej reformovacej pece zlyhala už po 38 mesiacoch prevádzky. Náhradná cenová ponuka hovorí o ôsmich týždňoch, ale vaše obdobie obratu sa uzavrie o šesť. Prasknutá trubica nikdy nie je len trubica – je to stratená výroba, procesné poruchy a honba za zdrojom náhradných dielov.
Rúry pece na odstredivé liatie sú základom vysokoteplotného reformovania a krakovania. Poskytujú hustú, jemnozrnnú mikroštruktúru, ktorá odoláva tečeniu a karburizácii. Ale zliatina, hrúbka steny a systém kvality dodávateľa určujú, či vaše vykurovacie teleso spoľahlivo beží počas celého prevádzkového cyklu, alebo sa stane dôvodom, prečo váš závod predčasne vypadne.
Odstredivé liatie je preferovanou výrobnou cestou pre reformovacie a krakovacie pece, pretože vytvára rovnomernú stenu takmer bez dutín, s ktorou sa tvárnenie a statické odlievanie ekonomicky nezhodujú. Roztavená zliatina sa naleje do valcovej formy, ktorá sa otáča vysokou rýchlosťou. Odstredivá sila drží kov proti stene formy a tuhnutie postupuje smerovo od vonkajšieho povrchu k otvoru. Ľahšie nečistoty a troska sa zhromažďujú vo vnútornom vývrte, ktorý sa potom opracúva.
Výsledkom je stena rúrky s jemnou, stĺpcovou štruktúrou zŕn, bez pórovitosti zmršťovania a bez defektov v stredovej línii. Táto štruktúra sa priamo premieta do dlhšej životnosti pri tečení a lepšej odolnosti voči nauhličovaniu. Pre väčšinu reformovacích a krakovacích služieb sú štandardnou špecifikáciou odstredivo liate rúrky.
| Atribút | Odstredivé liatie | Statickéké odlievanie | Bezšvové tepané |
|---|---|---|---|
| Pevnosť steny | Vysoká, takmer bez dutín | Stredné riziko pórovitosti | Vysoká |
| Štruktúra zrna | Jemné stĺpcovité, smerové | Hrubé, náhodné | Deformované, rekryštalizované |
| Umiestnenie nečistôt | Vnútorný vývrt, opracovaný | Náhodné rozdelenie | V rámci materiálu |
| Typická tolerancia | ±0,5 mm (obrobené) | ±5,0 mm | ±1,0 mm |
| Cena za trubicu | Mierne | Nízka | Vysoká |
Typická tolerancia hrúbky steny po opracovaní (mm). Nižšie hodnoty naznačujú prísnejšiu kontrolu rozmerov.
Výber zliatiny by mal sledovať maximálnu očakávanú teplotu kovu a dominantný mechanizmus zlyhania, nielen cenu materiálu. Pri reformovaní služby je hlavným problémom tečenie. Pri krakovaní etylénu dominuje nauhličovanie. Rúry reformátora s priamou redukciou železa (DRI) čelia vysokej teplote aj redukčnej atmosfére.
Štandardné materiály sú mikrolegované triedy HK40 (25Cr-20Ni), HP45 (25Cr-35Ni) a 35Cr-45Ni s vysokým obsahom niklu. Keď prejdete z HK40 na 35Cr-45Ni, náklady sa zvýšia, ale tiež sa zvýši prípustné konštrukčné namáhanie a odolnosť voči prieniku uhlíka. Pri teplote 1 000 °C môže zliatina 35Cr-45Ni niesť zhruba o 35 percent vyššie namáhanie ako HP45 a takmer dvojnásobné namáhanie ako HK40.
Pevnosť pri tečení (MPa) vs. teplota kovu (°C). Približné hodnoty založené na typických údajoch o liatych zliatinách.
| Zliatina | Cr (%) | Ni (%) | Typická maximálna teplota kovu | Kľúčová vlastnosť |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980 °C | Ekonomická, stredná pevnosť pri tečení |
| HP45 | 25 | 35 | 1 040 °C | Dobrá pevnosť pri tečení, odolnosť proti nauhličovaniu |
| 35Cr-45Ni | 30-35 | 45-50 | 1 080 °C | Vysoká creep strength, superior carburization resistance |
 Reformačná trubica pre vysokoteplotné vodíkové a katalytické procesy Táto reformovacia rúrka je navrhnutá na konverziu vodíka a katalytické reakcie v priemyselných peciach. Ponúka vynikajúcu tepelnú odolnosť, ochranu proti oxidácii a precíznu výrobu na zabezpečenie štrukturálnej integrity a dlhodobej stability. Zobraziť produkt →
Hoci obe sú odstredivo liate rúrky, krakovacie rúrky a reformovacie rúrky sú skonštruované pre rôzne spôsoby zlyhania. Krakovacie rúrky, tiež nazývané sálavé cievky, pracujú v etylénovej krakovacej peci, kde teplota vonkajšej steny môže presiahnuť 1 080 °C. Dominantným degradačným mechanizmom je nauhličovanie: vo vnútri rúry sa tvorí koks, uhlík difunduje do zliatiny a rúra stráca ťažnosť. Pre túto službu sú štandardom mikrozliatiny HP alebo 35Cr-45Ni.
Rúry reformátora majú inú úlohu. Pracujú v parnom reformovaní metánu pri teplote steny približne 850-1 000 °C. Primárnym problémom je tečenie: rúrka sa musí sama podopierať a odolávať vnútornému tlaku počas projektovanej životnosti 100 000 hodín alebo viac. HP45 je bežnou voľbou, pričom 35Cr-45Ni sa používa tam, kde je potrebná vyššia spoľahlivosť.
Rúrky reformátora DRI sledujú podobnú logiku, ale s ďalšími výzvami v podobe redukčnej atmosféry a vyšších prevádzkových teplôt v závodoch na priamu redukciu železa. Vyžadujú zliatiny, ktoré dokážu udržať pevnosť pri tečení a odolnosť voči zachytávaniu uhlíka v prostredí bohatom na vodík.
 Trhacia trubica pre pece na pyrolýzu etylénu a propylénu Táto žiarivá cievka, navrhnutá na krakovanie etylénu a propylénu, odoláva extrémnym teplotám a odoláva nauhličovaniu. Jeho optimalizovaná geometria zaisťuje rovnomerný prenos tepla a odolnosť voči koksovaniu, čo je rozhodujúce pre predĺženie životnosti v pyrolýznych jednotkách. Zobraziť produkt →
Pre reformátory s priamou redukciou železa je často potrebná konštrukcia trubice špecifická pre DRI, aby odolala pôsobeniu vodíka a udržala životnosť pri pretrhnutí pri cyklickej prevádzke.
 Reformačná trubica DRI pre priame redukované železné pece Táto trubica, špecializovaná pre závody DRI, odoláva vodíkovému útoku a zachytávaniu uhlíka v redukčných atmosférach. Jeho zliatinové zloženie a mechanická pevnosť poskytujú spoľahlivosť pri cyklickej vysokoteplotnej prevádzke a podporujú efektívnu výrobu ocele. Zobraziť produkt →
Vaša špecifikácia nákupu je jediným najúčinnejším nástrojom na predchádzanie predčasnému zlyhaniu trubice. Dobre napísaná špecifikácia zabraňuje tomu, aby sa z lacnej ponuky s nízkou kvalitou materiálu stala nákladná prestojová udalosť.
Špecifikácia by mala obsahovať minimálne štandard odlievania, chemické zloženie, rozmerové tolerancie, požiadavky na kontrolu a dokumentáciu. Odkazovanie na ASTM A297 alebo ASTM A608 dáva zlievarni jasný základ pre limity zloženia a mechanické vlastnosti. Hrúbka steny po opracovaní je typicky 10-18 mm pre reformovacie rúrky, s toleranciou ±0,8 mm alebo lepšou na konečnom opracovanom povrchu. Vývrt musí byť dostatočne hladký, aby umožňoval ultrazvukovú kontrolu a konzistentný tepelný tok.
Poškodenie tečením zostáva najväčšou samostatnou príčinou porúch reformovacej rúrky. Pri krakovaní dominuje nauhličovanie. Treťou najčastejšou príčinou je prehriatie v dôsledku dopadajúceho plameňa alebo zlého rozloženia prietoku. To je presne dôvod, prečo sú výber zliatiny, hrúbka steny rúrky a usporiadanie horáka vzájomne prepojené rozhodnutia.
Keď špecifikujete skúmavku, požadujte 100-percentné ultrazvukové vyšetrenie steny skúmavky. Kontrola prieniku farbiva na opracovaných zvarových koncoch zachytí povrchové trhliny, ktoré môže ultrazvukové testovanie prehliadnuť. Vyžiadajte si certifikáty vysledovateľnosti materiálu s uvedením tepelného čísla, chemickej analýzy, záznamov o tepelnom spracovaní a výsledkov mechanických skúšok. Pre aplikácie s vysokou expozíciou síry alebo pary si od zlievárne vyžiadajte správu o odolnosti proti nauhličovaniu alebo údajový list o tečení.
Dôraz na cenu často tlačí kupujúcich k nekvalifikovaným dodávateľom. Pri obstarávaní rúr pece platí opačná logika: rúra s najnižšou cenou sa často stáva najdrahšou, keď zohľadníte výmenu, stratu výroby a náklady na neplánované odstavenie.
Hľadajte výrobcov, ktorí sa nachádzajú na zoznamoch kvalifikovaných predajcov hlavných energetických operátorov. Táto kvalifikácia nie je marketingový detail. Znamená to, že dodávateľ prešiel auditmi pokrývajúcimi zlievarenské procesy, tepelné spracovanie, schopnosť NDT a presnosť obrábania. Označuje tiež výsledky v dodávke rúr podľa prísnych špecifikácií.
Továrenské audity sú dôležité. Skontrolujte, či má zlieváreň modernú schopnosť elektrického tavenia, automatizované liatie, spoľahlivú pec na tepelné spracovanie so zaznamenanými údajmi o cykle a dobre vybavené laboratórium na chemické a mechanické testovanie. Druhým faktorom je kapacita obrábania na CNC sústruhoch a zdokumentovaný protokol o rozmerovej kontrole. Pri veľkých rúrkových moduloch a kompletných vykurovacích telesách by sa mala posúdiť aj schopnosť dodávateľa zostaviť a odoslať nadrozmerné zariadenia.
Zvážte riziká nekvalifikovaného dodávateľa: nekonzistentné chemické zloženie od tepla k teplu, nadmerné kolísanie hrúbky steny a mikrozmrštenie steny rúrky. To je dôvod, prečo by pravidlá obstarávania rúr pre pece mali byť v súlade so širším projektom vykurovacieho telesa. Dodávateľ so skúsenosťami s EPC môže často koordinovať výrobu rúr, montáž konvekčných modulov a výstavbu na mieste efektívnejšie ako samostatní predajcovia. Prečítajte si náš článok na opatrenia na radiačnú trubicu pochopiť bežné úskalia inštalácie a prevádzky, ktoré majitelia prehliadajú.
Pri skutočnom odstredivom liatí sa kov naleje do rotujúcej formy a odstredivá sila vytvorí stenu rúrky. Forma sa točí vysokou rýchlosťou a rúrka je dutá bez jadra. Poloodstredivé liatie využíva jadro na tvarovanie vnútornej geometrie a nižšie rýchlosti otáčania; používa sa na diely ako kolesá alebo telesá ventilov. Rúry pece sa spoliehajú na skutočnú odstredivú cestu.
Pre službu krakovania etylénu a parného reformovania je typická hrúbka steny po opracovaní 8-15 mm pre krakovacie zvitky a 10-18 mm pre reformovacie rúrky, ale presná hrúbka sa vypočítava z vnútorného tlaku, prípustného napätia zliatiny pri maximálnej teplote kovu a prídavku na koróziu/karburizáciu. Nikdy nešpecifikujte hrúbku steny bez toho, aby ste si preštudovali konštrukčný kód a cieľ životnosti.
Ultrazvukové testovanie steny rúrky je štandardné v kombinácii s penetračným prostriedkom na opracovaných koncoch zvaru. Niektoré špecifikácie vyžadujú aj rádiografické testovanie zvarových spojov a kontrolu rozmerov otvoru, vonkajšieho priemeru a kruhovitosti steny.
Rúry pece na odstredivé liatie sú kritickou investíciou. Tento proces vám poskytne hustú, jemnozrnnú štruktúru potrebnú pre dlhodobú odolnosť proti tečeniu a nauhličovaniu, ale iba v prípade, ak sa zliatina, hrúbka steny, kontrola a dodávateľ vyberú s rovnakou prísnosťou ako samotný vyhrievaný ohrievač.
Začnite s maximálnou teplotou kovu, vyberte zliatinu, ktorá zodpovedá dominantnému poruchovému režimu, a špecifikujte 100-percentnú ultrazvukovú kontrolu a plnú sledovateľnosť materiálu. Ak vám dodávateľ nemôže ukázať túto úroveň kontroly kvality, odíďte. Lacnejšia trubica, ktorá zlyhá do troch rokov, nie je do konca projektu nikdy lacnejšia.
Potrebujete pomôcť s návrhom špecifikácie pre reformátor alebo praskacie rúrky? Kontaktujte náš inžiniersky tím pre výber materiálu a poradenstvo pri obstarávaní.
Reformačné rúrky v závode na priame redukované železo (DRI) nie sú bežné rúrky výmenníka tepla. Sedia vo vykurovanom reformátore, kde zemný plyn, para a recyklovaný horný plyn reagujú pri teplot...
READ MOREŽiarivá cievka, ktorá zlyhá v 18. mesiaci namiesto v piatom roku, robí viac ako len prerušenie produkcie etylénu. Vynúti si neplánované odstavenie, zdvihnutie žeriavu a prehodnotenie každého zva...
READ MOREThe convection section of a fired heater is where thermal efficiency is won or lost. Flue gas leaves the radiant section at 400–650 °C, carrying as much as 35% of the fuel's heat releas...
READ MOREPo troch rokoch na odloženej koksovacej jednotke sa výstupná teplota spalín vykurovaného ohrievača posunula zo 180 °C na 246 °C. Horáky boli vyladené a sálavé trubice vyzerali dobre, napriek tom...
READ MORE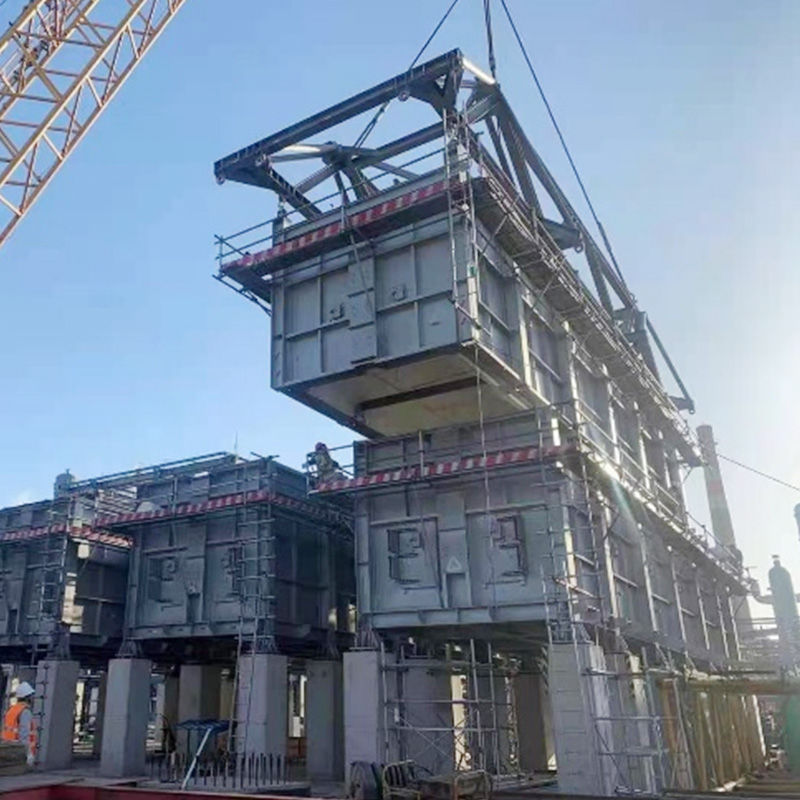
Použitie COMMOS a inteligentného PID pre dvojrozmerný spoločný dizajn, dosiahnutie digitálnej úrovne doručenia.
See Details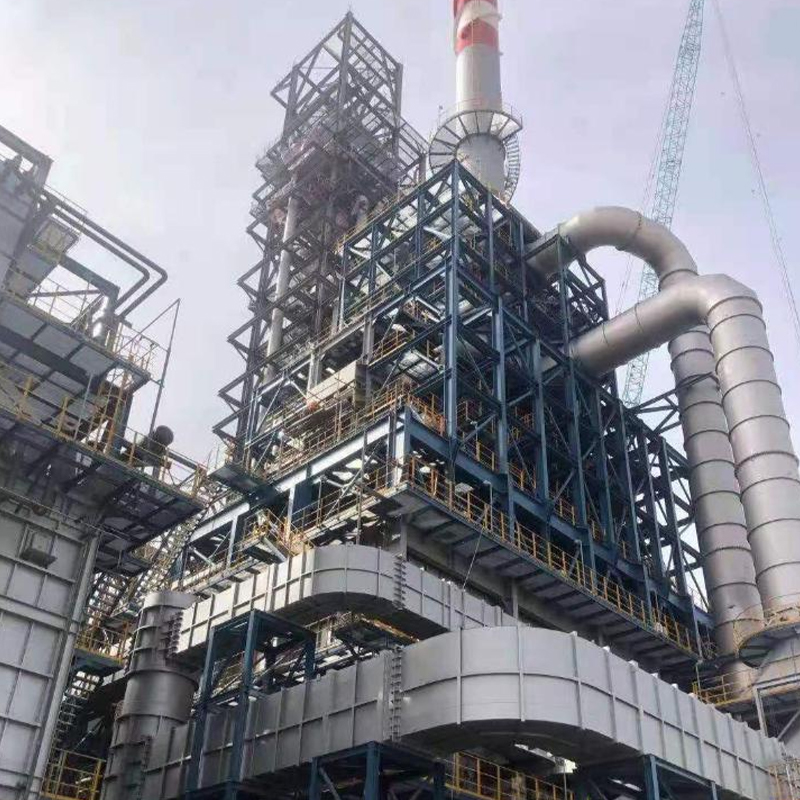
Náš reformovací ohrievač štyri v jednom je vysokoúčinné, pokročilé riešenie vykurovania navrhnuté pre moderné operácie rafinácie ropy a chemického spracovania. Navrhnutý tak, aby optimalizoval tepe...
See Details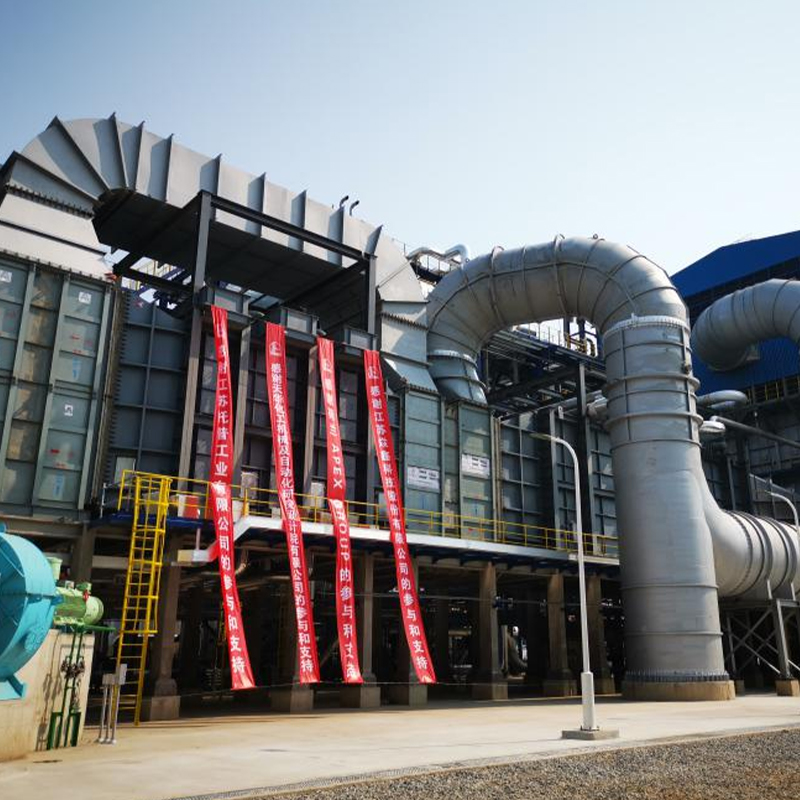
Náš Hydrogen Generation Reformer je špeciálne navrhnutý tak, aby poskytoval presný a spoľahlivý ohrev pre procesy výroby vodíka v rafinériách a petrochemických závodoch. Zabezpečuje stabilné predhr...
See Details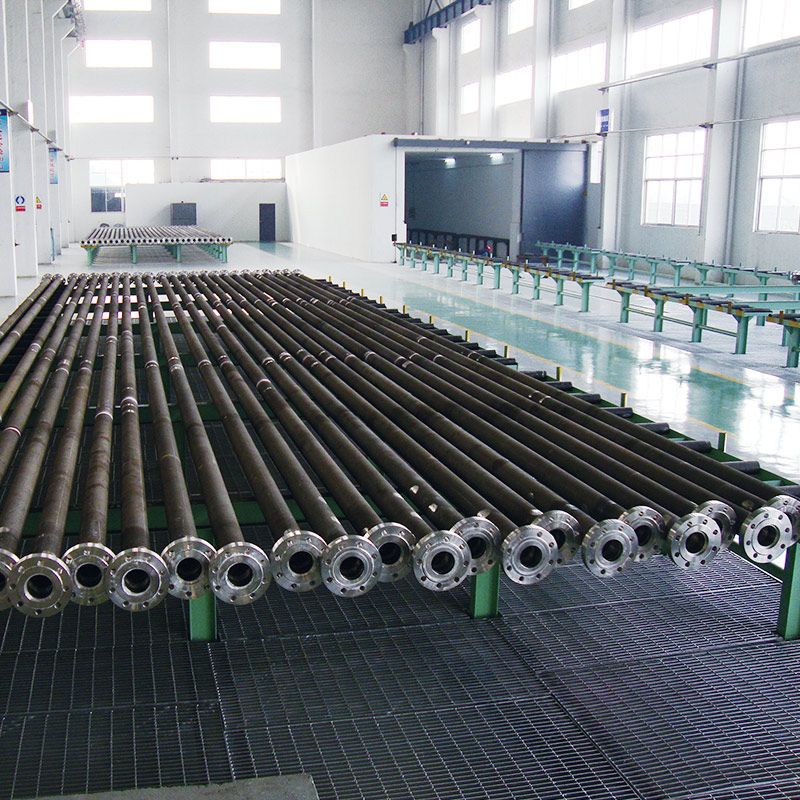
Tuopu's Reformer Tube je navrhnutá pre vysokoteplotné chemické reakcie v priemyselných peciach, čím sa zabezpečuje efektívny prenos tepla, štrukturálna integrita a dlhodobá prevádzková stabili...
See Details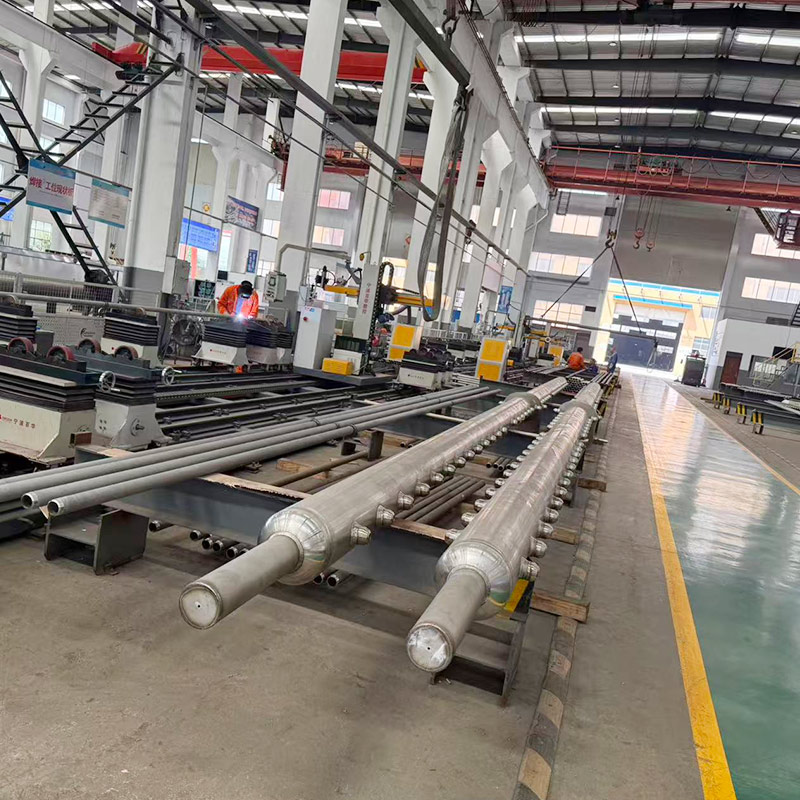
The zberače výstupného potrubia vysokoteplotne konvertovaný plyn (H₂ CO CO ₂ CH ₄) z viacerých radiačných trubíc, s teplotou až 700-900 °C, a musí odolať tepelnému namáhaniu a vodíkovej koró...
See Details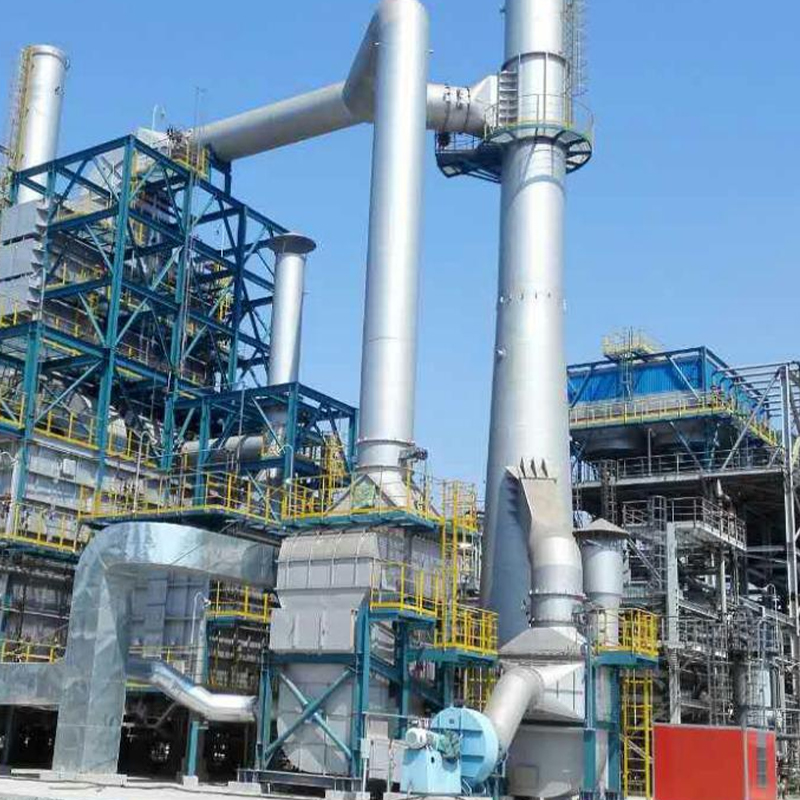
Ohrievač uhlia s vysokým obsahom síry od spoločnosti Tuopu Industry je vysokovýkonná priemyselná vykurovacia pec špeciálne navrhnutá pre procesy využívajúce uhlie s vysokým obsahom síry alebo tuhé ...
See DetailsTelefón
+86 189 5262 7611
+86-(0)523 8498 2299
Adresa
č.20, Fuyang Road, mesto Jingjiang, provincia Jiangsu, Čína
Médiá